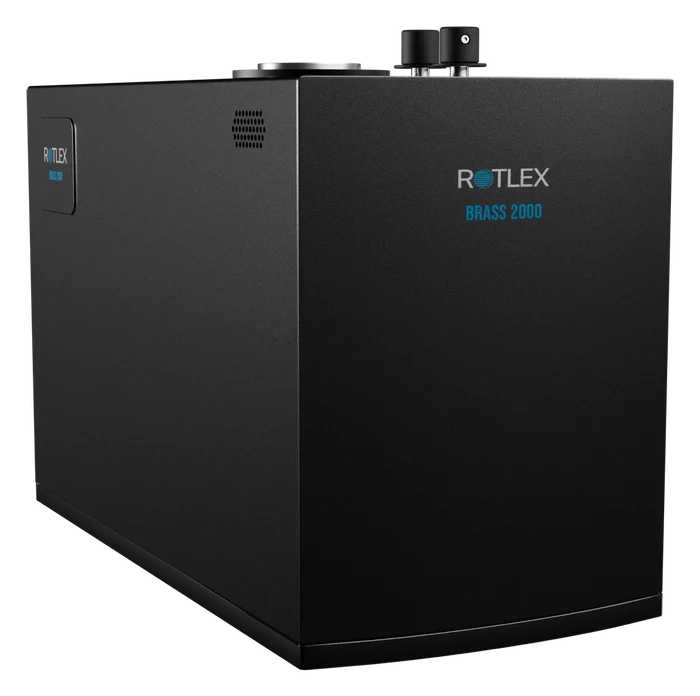
光学干涉计量,对模具、镶件与车削工件的前/后表面曲率做非接触全场测量。软镜与硬镜通用,长期作为隐形眼镜模具曲率的基准设备,模具厂出货与镜片厂来料验收用的是同一套判据。
测量项
曲率半径
测量不确定度
±2.9µm
重复性
±0.9µm
单次测量
6秒
从模芯与模具的曲率、表面形貌,到车削后的半成品工件的中心厚度,再到最终镜片的全部光学参数与外观瑕疵——8 款设备分两段覆盖,同一套计量口径贯通全程。
隐形眼镜的质量是在模具里定下来的,不是在成品上补回来的。Rotlex 的检测分两段——模具与车削半成品、最终镜片;每一段再按测量对象拆成具体方向,让偏差在更早的工序被拦下。
基弧、前表面曲率与表面形貌,加合模后的中心厚度。模具公差会被复制到每一片镜片上,必须在投产前锁死。
车削后的基弧、前表面曲率与中心厚度,工件装在芯轴上直接测,不拆不卸、不破坏湿态。
球镜、柱镜、轴位、下加光、波前与外观瑕疵,构成出厂放行的完整判据。
软性隐形眼镜靠模压成型,硬性镜片靠车削成型。两种工艺的上游工件——软镜的模具与模芯、硬镜的车削半成品——都在这一组完成判定。按测量对象分两个方向:曲率与表面形貌,以及中心厚度。
以干涉方式测量基弧、前表面曲率与表面偏差。Brass 2000 / Brass 3K 软镜与硬镜通用;AMI-2 是软镜模具与模芯的自动化机型,Metro Cell 为硬镜车削件的自动化机型。
光学干涉计量,对模具、镶件与车削工件的前/后表面曲率做非接触全场测量。软镜与硬镜通用,长期作为隐形眼镜模具曲率的基准设备,模具厂出货与镜片厂来料验收用的是同一套判据。
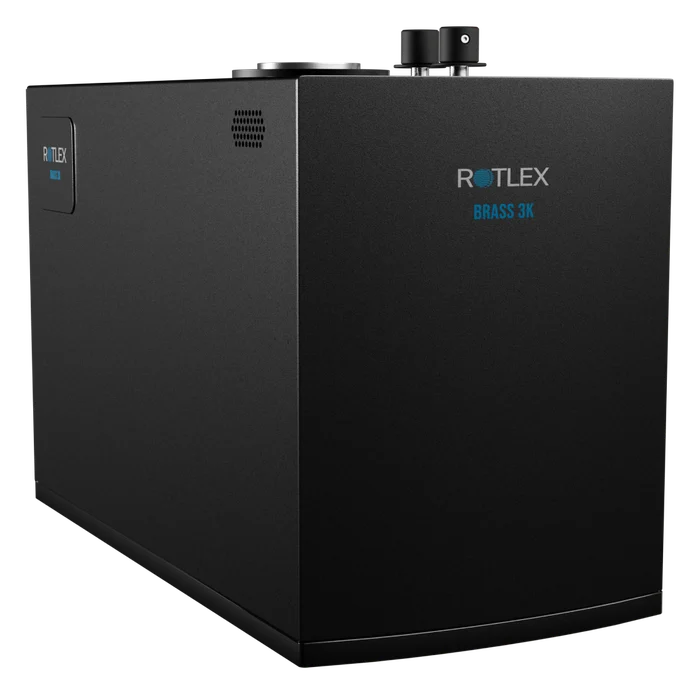
Brass 系列高精度型号,软镜与硬镜通用,面向模具、镶件与车削半成品的精细曲率与表面偏差分析。适合模芯首件确认、模具磨损周期跟踪这类需要看清微小偏移的场合。
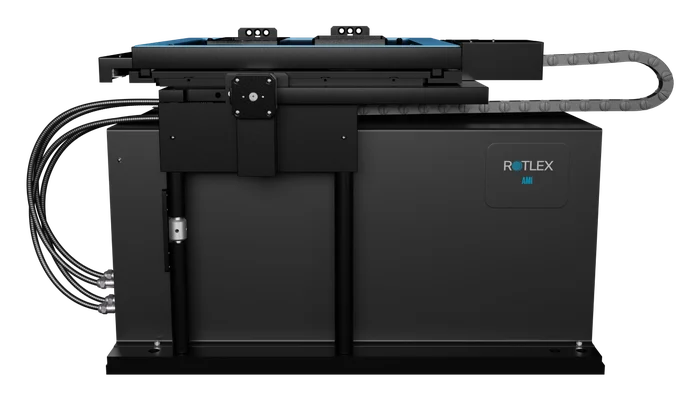
软镜模具与模芯的托盘批量分析机型:每盘多达 72 枚,一次输出基弧、前表面的全场曲率图与径向轮廓,覆盖塑料模具与工具镶件。按量产节拍连续测量,用于模具进厂全检与批次抽检,数据可直接判定整批能否投产。
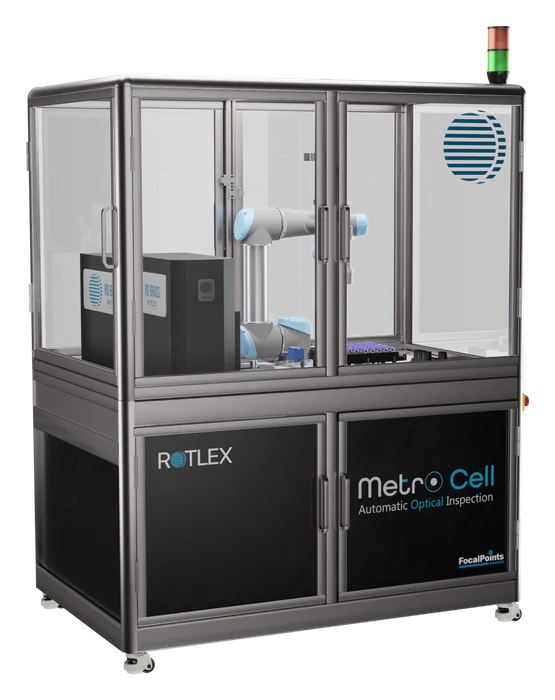
硬性隐形眼镜的自动化机型:模块化结构的自动检测单元,自动上料、测量与判定连续完成,按产线节拍执行车削半成品的曲率全检。不改变现有产线布局,接入流转路径即可输出数据。
非接触光学测厚:单片中心厚度、坯料厚度,以及模具合模后的中心厚度。厚度是模压与车削两条工艺线上最容易累积偏差的量。
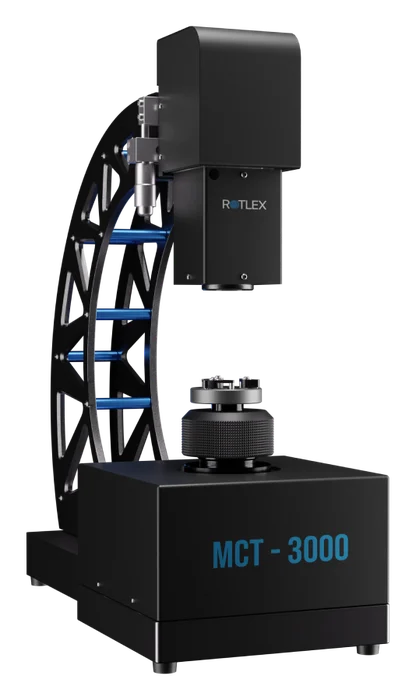
非接触测量隐形眼镜模具合模后的中心厚度、半成品镜片厚度与坯料厚度,单次采样 20 次/秒。工件装在芯轴上直接测,不拆卸、不接触、不破坏湿态。
水凝胶、硅水凝胶、彩瞳、离焦软镜、RGP、角膜塑形镜、巩膜镜——全部光学参数与外观瑕疵,是出厂放行前的最后一道判定。
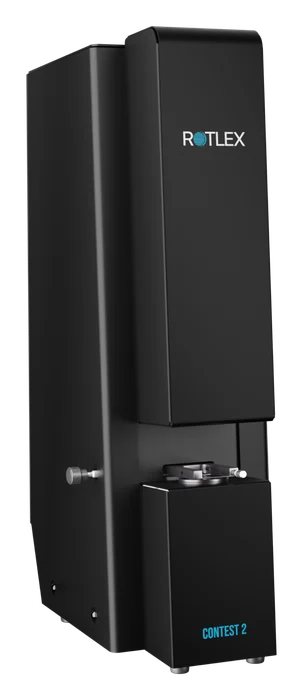
莫尔偏折法接触镜光学分析:后顶焦度、柱镜、轴位与波前像差一次输出,附整镜光焦度分布地形图;空气与盐溶液双环境,软镜与硬镜同机测量。
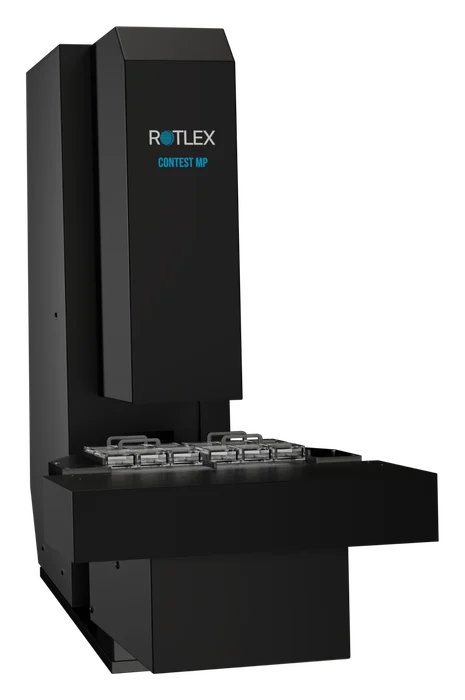
托盘批量光学分析:50 枚干片或 12 枚溶液中镜片连续检测,单件 4–10 秒,整盘测完直接输出托盘报告与批次判定,适合高节拍产线的逐片留档。
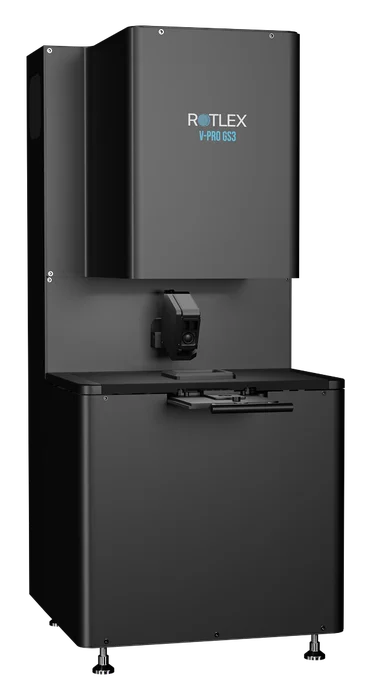
机器视觉自动识别划痕、车刀痕、抛光痕迹、崩边、偏心等数十项外观缺陷,并测量瑕疵尺寸与镜片直径。光学参数合格不等于能放行——外观与光学两条判据合起来,才是完整的出厂判定。
将模具、半成品或成品镜片寄至我处,以对应设备完成实测,出具含数据与光学图的检测报告,再进入选型讨论。